Zurück zu den Einblicken
Artikel
Vom Polyesterabfall zum neuen Produkt: Was enzymatisches PET-Recycling noch beweisen muss
22 Min. Lesezeit
Am 29. September 2026 gab das französische Unternehmen Carbios bekannt, dass in einem Konsortium mit Patagonia, PUMA und Salomon T-Shirts aus recyceltem Polyester auf europäischen industriellen Fertigungslinien aus „komplexen Textil- und Kunststoffabfällen“ hergestellt worden seien (Carbios, 29. September 2026). Das Polyester stammte aus dem enzymatischen Verfahren von Carbios, das Polyethylenterephthalat (PET) wieder in seine beiden Monomere zerlegt, sodass daraus neues Polymer hergestellt werden kann. Fünf Tage zuvor hatte dasselbe Unternehmen mitgeteilt, dass die Finanzierung seiner ersten kommerziellen Anlage in Longlaville im Nordosten Frankreichs noch immer nicht abgeschlossen war (Carbios, 24. September 2026).
Beide Aussagen können zugleich zutreffen, weil sie unterschiedliche Fragen beantworten. Eine Produktvalidierung zeigt, dass ein Material eine Fertigungskette durchlaufen und die Spezifikationen seiner Abnehmer erfüllen kann. Bei der kommerziellen Produktion geht es darum, ob eine Anlage dies kontinuierlich leisten kann – bei Auslegungskapazität, mit dem Einsatzmaterial, das sie tatsächlich einkaufen kann, und zu Kosten, die jemand zu zahlen bereit ist. Dieser Artikel legt dar, was die Validierung vom September gezeigt hat, erläutert die Chemie und Verfahrenstechnik hinter jedem Schritt und benennt die Belege, die noch nötig wären, um enzymatisches PET-Recycling als stabilen industriellen Prozess bezeichnen zu können.
Stand: 6. Oktober 2026. Dieser Artikel prüft veröffentlichte Belege zu einer Technologie und die Angaben eines Unternehmens. Wo es heißt, Carbios habe etwas nicht veröffentlicht oder nicht offengelegt, bezieht sich dies auf die unter „Literatur und weiterführende Quellen“ aufgeführten Mitteilungen und Berichte von Carbios, soweit sie bis zu diesem Datum gelesen wurden. Der Artikel ist weder eine Übersicht über alle Recyclingprojekte noch eine Anlagebewertung.
Was die Validierung vom September gezeigt hat
Die Mitteilung beschreibt die Kette Schritt für Schritt und nennt, wer den Großteil davon ausgeführt hat. Carbios zufolge hat sein Verfahren die Abfälle in Monomere umgewandelt, „die strenge Qualitäts- und Leistungsstandards erfüllen, vergleichbar mit denen petrochemisch gewonnener Materialien“. Der portugiesische Polymerhersteller Selenis repolymerisierte diese Monomere zu „mehr als einer Tonne“ recyceltem PET (r-PET), das unter dem Namen EnzyTex verkauft wird. Vier namentlich genannte Unternehmen in Spanien und Frankreich übernahmen anschließend Spinnen, Stricken, Färben und Nähen, „wobei jeder Schritt unter industriellen Standardbedingungen durchgeführt wurde“. Die französische Fassung der Mitteilung, die Carbios als offizielle Version bezeichnet, stimmt in diesen Punkten mit der englischen überein.
| Schritt | Ausgeführt von | Maßstab laut Angaben | Art des Belegs |
|---|---|---|---|
| Einsatzmaterial | Entfällt | Komplexe Textilabfälle (Pre-Industrial-Textilien aus Produktionsabfällen und Post-Consumer-Textilien) und komplexe Kunststoffabfälle; Anteile und Chargenbildung nicht offengelegt | Unternehmensmitteilung |
| Vorbehandlung und enzymatische Depolymerisation | Carbios | „Vorindustrielles“ Recycling; Standort für diese Charge nicht angegeben | Unternehmensmitteilung |
| Monomerreinigung | Carbios | Nicht gesondert angegeben | Unternehmensmitteilung |
| Repolymerisation zu r-PET | Selenis, Portugal | „Mehr als eine Tonne“ | Unternehmensmitteilung |
| Spinnen | ANTEX, Spanien | Industrielle Produktionslinien | Unternehmensmitteilung |
| Stricken (Interlock-Maschenware) und Färben | Henitex und TAD, Frankreich | Industrielle Anlagen, industrielles Färbebad | Unternehmensmitteilung |
| Konfektion | ToptexCube (Chamatex Group), Frankreich | Nicht angegeben | Unternehmensmitteilung |
Tabelle 1. Die in der Carbios-Mitteilung vom 29. September 2026 beschriebene Produktionskette. „Unternehmensmitteilung“ bedeutet, dass es sich um eine eigene Aussage von Carbios handelt; ein unabhängiger Prüfbericht wurde dazu nicht veröffentlicht.
Die Mitteilung selbst unterscheidet zwei Maßstäbe. Ihre Zusammenfassung spricht von einer „vollständigen Validierung entlang der textilen Wertschöpfungskette, vom vorindustriellen Recycling bis zur Fertigung im industriellen Maßstab“. Der industrielle Maßstab bezieht sich auf die nachgelagerten Schritte: Polymerisation, Spinnen, Stricken, Färben und Nähen. Der Recyclingschritt wird als vorindustriell beschrieben. Weder die englische noch die französische Mitteilung gibt an, wo die Depolymerisation für diese Charge stattfand, und auch keines der anderen für diesen Artikel geprüften Carbios-Dokumente sagt dies (die Mitteilungen vom 21. Juli und 24. September 2026, das Universal Registration Document 2025 und der Halbjahresbericht 2026). Zur Einordnung: Carbios meldete im Juli, seit der Inbetriebnahme seiner Demonstrationsanlage in Clermont-Ferrand 100 Chargen abgeschlossen zu haben, darunter Kampagnen mit komplexen Post-Consumer-Textilabfällen (Carbios, 21. Juli 2026). Ob die Monomere vom September aus diesen Kampagnen stammten, wird nicht angegeben.
Die Mitteilung nennt mehrere Abfallarten, aber nicht, wie sie kombiniert wurden. Sie führt komplexe Textilabfälle – sowohl Pre-Industrial- als auch Post-Consumer-Textilien – sowie komplexe Kunststoffabfälle auf und erklärt, diese Materialien gälten „aufgrund von Fasermischungen (Baumwolle, Elastan) und Verunreinigungen (Farbstoffe, Ausrüstungen, Silikone) als schwer recycelbar“. Sie nennt keine Aufteilung zwischen Textil- und Kunststoffabfällen, sagt nicht, ob die Kategorien gemeinsam oder in getrennten Chargen verarbeitet wurden, und gibt weder eine Chargenzahl noch einen Wert dafür an, wie viel der eingesetzten Abfälle letztlich zu r-PET wurde. Sie sagt nicht, was mit Baumwolle, Elastan, Farbstoffen und Ausrüstungen geschah.
Die Leistungsaussage ist die des Unternehmens. Laut Mitteilung zeigten die Fasern „volle Kompatibilität mit konventionellen textilen Fertigungsprozessen“ sowie eine mechanische Festigkeit, Färbbarkeit und Farbechtheit, die „denen von Neuware-Polyester gleichwertig“ seien. Die Mitteilung nennt weder das Prüflabor noch die Prüfmethoden oder die Ergebnisse. Ein Markenpartner, PUMA, wird mit der Aussage zitiert, dass „komplexe PET-Abfälle unter bestehenden industriellen Bedingungen zu hochwertigen Polyesterfasern recycelt werden können“.
Was damit belegt ist. Nach Darstellung des Unternehmens durchlief r-PET aus enzymatisch zurückgewonnenen Monomeren gewöhnliche industrielle Textillinien ohne Sonderbehandlung, und daraus entstand ein Kleidungsstück. Das ist von Bedeutung, denn ein recyceltes Polymer, das bei jedem Verarbeiter eine Sonderbehandlung braucht, hat nur begrenzten Wert, gleich wie es hergestellt wurde. Nicht belegt sind durch die Mitteilung ein kontinuierlicher Betrieb des Recyclingschritts, ein Betrieb im kommerziellen Maßstab, die Ausbeute vom Abfall zum Polymer und die Kosten.
Wie ein Enzym PET spaltet und warum die Kristallinität das Nadelöhr ist
Die Reaktion ist die Hydrolyse einer Esterbindung. PET ist ein Polyester aus Terephthalsäure (TPA) und Ethylenglykol (EG). Eine PET-Hydrolase lagert Wasser an die Esterbindungen an und setzt über kurze Zwischenprodukte TPA und EG frei. Der Schritt läuft in Wasser bei moderater Temperatur ab: Carbios beschreibt sein Verfahren als Depolymerisation „in wässrigem Medium bei niedriger Temperatur (ca. 65 °C)“ nach einer Vorbehandlung wie Extrusion und Zerkleinerung (Carbios, Universal Registration Document 2025, S. 19).
Das Referenzenzym stammt aus dem Protein-Engineering. 2020 berichteten Forschende von Carbios und aus Laboratorien in Toulouse über eine durch Protein-Engineering veränderte Variante der Leaf-Branch-Compost-Cutinase, LCC-ICCG, die bei 200 g PET pro Kilogramm Reaktionsgemisch und 3 mg Enzym pro Gramm PET innerhalb von 10 Stunden mindestens 90 % des PET zu Monomeren depolymerisierte. Aus den recycelten Monomeren stellten sie außerdem Flaschen her (Tournier et al., Nature, 2020). LCC-ICCG ist in den unten zitierten akademischen Studien nach wie vor ein Standard-Referenzenzym.
Kristallines PET widersteht dem Enzym. In Kristalliten gepackten PET-Ketten fehlt die Beweglichkeit, die das Enzym für eine effiziente Hydrolyse braucht; teilkristallines PET wird daher zunächst aufgeschmolzen und rasch in einen überwiegend amorphen Zustand abgekühlt (Garate et al., PNAS, 2025). Forschende des US-amerikanischen National Renewable Energy Laboratory (NREL) weisen darauf hin, dass die meisten PET-Hydrolasen eine Substratkristallinität von „typischerweise <15 %“ und eine pH-Regelung nahe dem Neutralpunkt benötigen (Murphy et al., Nature Chemical Engineering, 2025). Die Reaktionstemperatur ist ein Kompromiss. Die amorphen Ketten müssen beweglich genug sein, um angegriffen zu werden, was für einen Betrieb oberhalb des Glasübergangs von PET spricht; dieselbe Beweglichkeit lässt das Polymer jedoch rekristallisieren, was die Hydrolyse verlangsamt und schließlich zum Erliegen bringen kann. PET ist handhabbar, weil es in der Nähe dieses Fensters langsam kristallisiert (Garate et al.).
Die Art der Amorphisierung verändert die Wirtschaftlichkeit. Murphy et al. verglichen im Labor zwei Wege. Kryogemahlenes Pulver (etwa 10 % kristallin) wurde in etwa 10 Stunden vollständig depolymerisiert. Pellets, die durch Extrusion von recycelten Flaschenflakes in ein gekühltes Wasserbad hergestellt wurden (ebenfalls etwa 10 % kristallin), brauchten unter denselben Bedingungen etwa 50 Stunden bis zum vollständigen Umsatz. In ihrem Prozessmodell schnitten die langsameren Pellets dennoch besser ab, weil das Kryomahlen flüssigen Stickstoff und eine Luftzerlegungsanlage erfordert. Der modellierte Pelletierungsweg hatte für diesen Schritt um 60 % niedrigere installierte Anlagenkosten und um 30 % niedrigere Betriebskosten.
In den untersuchten Reaktorprozessen hängt ein hoher Umsatz davon ab, PET vor der Reaktion weitgehend amorph zu machen und seine Rekristallisation während der Reaktion zu begrenzen.
Der Geltungsbereich ist eng, und zwar bewusst. Es handelt sich um einen kontrollierten Reaktorprozess für vorbehandeltes PET bei rund 65 °C, mit gezielt veränderten Enzymen und pH-Regelung. Er sagt nichts darüber aus, wie sich PET im Boden, im Wasser oder auf Deponien verhält, wo keine dieser Bedingungen gegeben ist. Er lässt sich auch nicht automatisch auf andere Polyester übertragen. In der PNAS-Studie erreichte vollständig kristallines Polybutylenterephthalat (PBT), das sich nicht durch Abschrecken in Eiswasser amorphisieren lässt, mit LCC-ICCG nach 24 Stunden einen Depolymerisationsgrad unter 1 %.
Warum Textilabfälle keine Flaschenflakes sind
Faser-PET ist anders formuliert als Flaschen-PET. Flaschen bestehen aus hochmolekularem PET mit wenigen Additiven und lassen sich leicht sortieren. Viele Fasern und Textilien enthalten kurze Polymerketten oder Nukleierungsmittel, die die Kristallisation gezielt beschleunigen, und Farbstoffe, Pigmente und andere Polymere können denselben Effekt haben (Garate et al.). Die PNAS-Gruppe hat den Unterschied direkt gemessen. Bei Flaschenflakes sank die Kristallinität durch Schmelzabschrecken von 30 % auf 10 %, bei einem PET-Futterstoff aus Badebekleidung von 39 % auf 15 %. Nach 24 Stunden mit LCC-ICCG bei 65 °C erreichten die amorphisierten Flaschenflakes einen Depolymerisationsgrad von 94 % und das Textil von 83 %; nicht amorphisierte Flaschenflakes erreichten 52 %.
Mischungen und Prozessabfälle sind noch schwieriger. Ein Sportbekleidungsstoff aus gemischten PET- und PBT-Fasern erreichte nach der Amorphisierung nur 13 % Depolymerisation, weil das PBT bei Reaktionstemperatur rekristallisierte und das PET mitzog. Ein PET-Vliesstoffabfall aus dem Automobilbereich erreichte in einer Charge 36 % und in anderen weniger (Garate et al.). Das eigene Gegenmittel der Autoren, reaktives Schmelzmischen zur Herstellung langsam kristallisierender Copolyester, hob einige dieser Werte im Labor auf etwa 90 %. Es ist ein Forschungsansatz, kein etablierter industrieller Schritt. Protein Evolution Inc. unterstützte die Studie; einige Mitautorinnen und Mitautoren waren mit dem Unternehmen affiliiert oder hatten es beraten, und mehrere waren in verwandten Patentanmeldungen genannt.
Nicht-PET-Fasern müssen irgendwohin. Laborstudien haben Mischtextilien schrittweise mit unterschiedlichen Mitteln zerlegt:
- Enzyme nacheinander. Eine Protease und anschließend eine Cellulase wurden eingesetzt, um die Bausteine der Woll- und Cellulosefasern in Modellmischungen und in einer realen Textilabfallprobe zurückzugewinnen. Wie viel zurückgewonnen wurde, hing von der Faserkomponente und der Probe ab, und die Rückgewinnung der Cellulose sank in Modellmischungen mit höherem PET-Anteil. Das zurückbleibende PET wurde gesondert mittels Infrarotspektroskopie beurteilt; diese Rückgewinnungswerte sind kein Maß für die PET-Rückgewinnung (Quartinello et al., Polymers, 2018).
- Erst Enzym, dann Lösungsmittel. Nach der enzymatischen Entfernung der Wolle aus einem Stoff aus Wolle/PET/Elastan wurde das Elastan bei 120 °C innerhalb von 10 Minuten in Dimethylsulfoxid (DMSO) gelöst, wobei intakte PET-Fasern zurückblieben (Boschmeier et al., Waste Management & Research, 2025). Die größte berichtete Charge umfasste 200 g Textil in einem 4-Liter-Gefäß.
- Erst Cellulase, dann PET-Hydrolase. In Polyester-Baumwoll-Mischungen im Verhältnis 65/35, 70/30 und 80/20 wurde zunächst die Baumwolle hydrolysiert und das PET anschließend mit einer gezielt veränderten Hydrolase depolymerisiert. Das Abstract berichtet eine Monomer-Rückgewinnung von 90–92 % und eine TPA-Reinheit über 99 % laut NMR (Wang et al., Chinese Journal of Biotechnology, 2025; nur Abstract geprüft).
Es handelt sich um getrennte Labordemonstrationen an unterschiedlichen Stoffen. Keine davon beschreibt, was Carbios mit Baumwolle, Elastan oder Ausrüstungen macht; das Unternehmen hat dies in den geprüften Unterlagen nicht offengelegt.
Der etablierte Weg zu recycelter Polyesterfaser beginnt bei Flaschen. Textile Exchange, ein Branchenverband, schätzt, dass 2025 etwa 9,7 Mio. Tonnen recyceltes Polyester produziert wurden und etwa 97 % davon aus Kunststoffflaschen stammten (Textile Exchange, Materials Market Report 2026). Diese Zahl beschreibt die Herkunft des Einsatzmaterials, nicht die eingesetzte Recyclingtechnologie, und die verbleibenden wenigen Prozent sind nicht durchweg Textil-zu-Textil-Recycling. Saubere Flaschen haben Vorteile, die Textilabfällen fehlen: einheitliches Polymer, wenige Additive und eine etablierte Sammlung. Die NREL-Autoren schreiben, sauberes, hochwertiges PET „kann und sollte wegen der inhärenten energetischen Vorteile dieses Ansatzes mechanisch recycelt werden“, und sie sehen die Depolymerisation als Weg für die Ströme, die das mechanische Recycling schlecht bewältigt, etwa Thermoformteile, farbige Flaschen, Textilien und Feinanteile.
Vom Hydrolysat zum Monomer in Polymerqualität
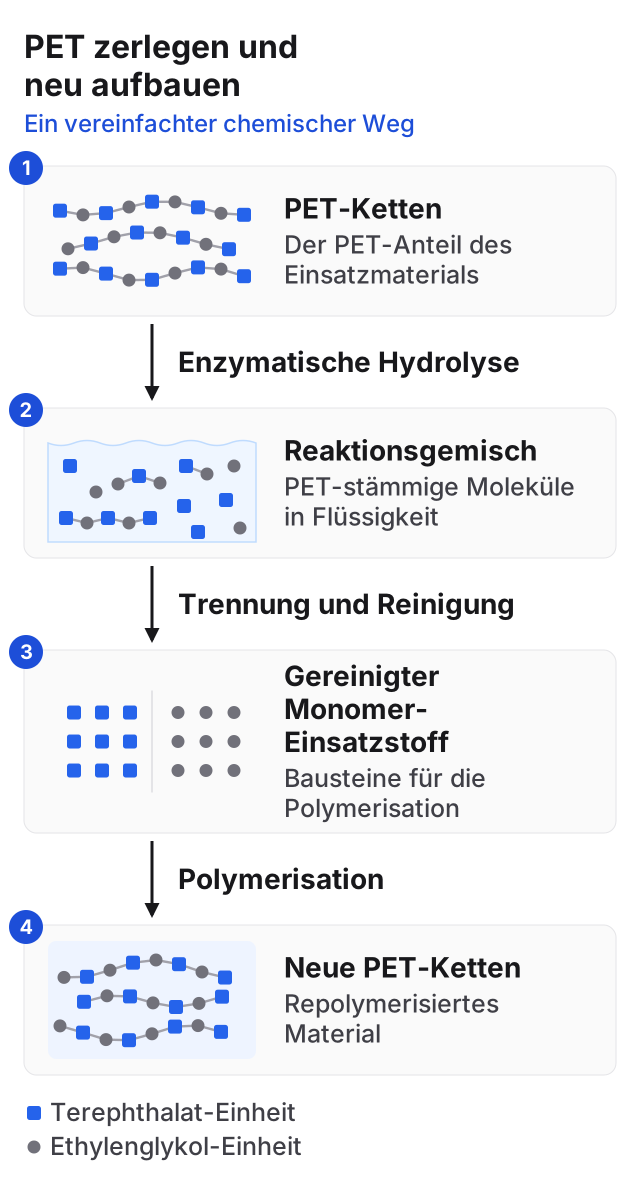
Der Enzymschritt hinterlässt eine verdünnte wässrige Lösung, die noch aufbereitet werden muss. Daraus Monomere zu gewinnen, die sauber genug für die Polymerisation sind, ist ein Trennproblem, und die weiter unten erörterte NREL-Prozessstudie verortet einen Großteil der Kosten und Umweltlasten ihres modellierten Designs hier und nicht beim Enzym. Carbios nennt als nachgelagerte Verfahrensschritte „Filtration, Entfärbung, Reinigung, Kristallisation von AT [Terephthalsäure], Destillation von MEG“ (Universal Registration Document, S. 19). Die geprüften Unterlagen nennen weder die Chemie noch die Verbrauchswerte dieser Schritte.
In den NREL-Designs schafft die pH-Regelung ein Salzproblem. Jedes freigesetzte TPA ist eine Dicarbonsäure, sodass die Reaktionslösung im Verlauf der Reaktion sauer wird, während die meisten PET-Hydrolasen einen nahezu neutralen pH-Wert benötigen. In dem von Murphy et al. getesteten und modellierten Prozess wird kontinuierlich Base zugegeben, und TPA liegt am Ende als gelöstes oder ausgefallenes Salz vor. In ihrem konventionellen Design hält Natriumhydroxid den pH-Wert, und Schwefelsäure wandelt das Dinatriumsalz später wieder in TPA um. Dabei entstehen 0,85 kg Natriumsulfat je Kilogramm TPA (Murphy et al.). Das NREL-Team testete stattdessen Ammoniumhydroxid. In Bioreaktorläufen im 0,25-Liter-Maßstab fiel das Ammoniumterephthalat-Salz aus und ließ sich durch Erhitzen auf etwa 190 °C wieder in TPA und Ammoniak spalten, sodass das Ammoniak zurückgeführt werden kann. In ihrem Modell senkte dies den Säure- und Basenverbrauch um mehr als 99 % und die jährlichen Betriebskosten dieser Grundoperationen um 74 %. Die durchschnittlichen TPA-Ausbeuten in den Reaktorversuchen mit fünf Durchläufen betrugen 87,8 % mit Natriumhydroxid und 91,1 % mit Ammoniumhydroxid. Dies sind die Entscheidungen und Ergebnisse der Studie; die geprüften Unterlagen sagen nicht, wie Carbios den pH-Wert regelt oder TPA zurückgewinnt.
Ethylenglykol muss aus dem Wasser geholt werden. EG verlässt den Reaktor als verdünnte wässrige Lösung, und das Abdestillieren des Wassers ist energieintensiv. Im früheren Referenzdesign des NREL entfielen 88 % des Dampfverbrauchs auf die EG-Rückgewinnung. Das Team stellte fest, dass LCC-ICCG über 24 Stunden keine nennenswerte Aktivität verlor, solange die EG-Konzentration 250 g/l nicht überstieg. Das ermöglichte ein Fed-Batch-Schema, bei dem derselben Lösung mehrfach frisches PET und Enzym zugegeben werden, wodurch die EG-Konzentration vor der Destillation steigt. Experimentell erreichte die Lösung wegen apparativer Einschränkungen höchstens 70 g/l; das Prozessmodell ging von 250 g/l aus. Mehr zum Glykol selbst steht auf der ChemAbout-Stoffseite zu Ethylenglykol.
Im NREL-Modell für Verpackungsballen machte das Enzym nur einen kleinen Teil der Kosten aus; die Vorbehandlung und die Trennschritte rund um das Enzym waren wesentliche Kostenblöcke.
Die Kennzahlen in Schlagzeilen messen Unterschiedliches. Mitteilungen zur Recyclingleistung nennen oft eine der folgenden Kennzahlen und lassen die übrigen weg.
| Kennzahl | Was sie misst | Beispielwerte (Urheber, Datum) |
|---|---|---|
| Umsatz | Anteil des PET im Reaktor, der depolymerisiert wurde | „Mehr als 95 % Umsatz innerhalb von 24 Stunden bei komplexen Post-Consumer-Textilabfallströmen erreicht“ (Carbios, 21. Juli 2026; keine Daten veröffentlicht); mindestens 90 % in 10 h (Tournier et al., 2020) |
| Monomerausbeute | Tatsächlich zurückgewonnenes TPA (oder EG) als Anteil der theoretischen Menge | 87,8 % und 91,1 % durchschnittliche TPA-Ausbeute in Bioreaktorläufen mit fünf Durchläufen (Murphy et al., 2025, kryogemahlenes amorphes PET) |
| Reinheit | Anteil des zurückgewonnenen Produkts, der aus dem Zielmonomer besteht | Rest-PET und Oligomere 2,9 % der zurückgewonnenen Ammoniumterephthalat-Feststoffe vor der Umkristallisation (Murphy et al., 2025); TPA >99 % laut NMR (Wang et al., 2025, Abstract) |
| Rezyklatanteil | Anteil des recycelten Einsatzes im Endprodukt | „Produkte aus 100 % recyceltem Polyester“ (Carbios, 29. September 2026); das NREL-Modell setzt den Rezyklatanteil mit 98 % an, weil bei der Polymerisation Ergänzungs-EG aus petrochemischen Quellen eingesetzt wird |
| Massenausbeute des Gesamtprozesses | Produktmenge je Tonne eingesetzter Abfälle | 0,92 kg r-PET je kg Ballen, modelliert (Murphy et al., 2025); für die Validierung vom September nicht offengelegt |
Tabelle 2. Fünf Kennzahlen, die oft verwechselt werden. Ein hoher Wert bei einer davon sagt wenig über die anderen aus.
Ein Produkt kann zu 100 % aus recyceltem Polyester bestehen, während ein erheblicher Teil der eingesetzten Abfälle den Prozess als etwas anderes verlässt. Der Umsatz kann hoch sein, während die Ausbeute nach der Reinigung niedriger ausfällt. Reinheit ist nur gemessen an einer Spezifikation aussagekräftig, und die geprüften Carbios-Unterlagen nennen keine für das r-PET vom September.
Was ein Prozessmodell beantworten kann
Das detaillierteste öffentliche Modell gilt Verpackungsabfällen, nicht Textilien. Murphy et al., eine im Mai 2025 veröffentlichte, begutachtete Studie von NREL, der University of Massachusetts Lowell und der University of Portsmouth, verband Labordaten mit Prozesssimulation sowie techno-ökonomischer Analyse und Lebenszyklusanalyse. Mehrere Autorinnen und Autoren haben vorläufige US-Patentanmeldungen zu der im Paper beschriebenen Rückgewinnung von Glykol und Terephthalatsalz eingereicht, und eine Person aus dem Autorenteam ist Mitglied des Beirats von Samsara Eco, wie das Paper offenlegt. Die Studie ist Verfahrensforschung. Sie ist keine Prüfung eines Unternehmens, und sie modelliert nicht das Verfahren von Carbios.
Was modelliert wurde. Eine Anlage, die 150 Tonnen pro Tag (etwa 55.000 Tonnen pro Jahr) Post-Consumer-Ballen aus Thermoformteilen und farbigem PET verarbeitet, eingekauft zu 0,40 USD/kg mit 5 % Verunreinigungen. Die Prozessschritte waren Schmelzextrusion und Pelletierung, Depolymerisation bei 20 Gew.-% Feststoffanteil und 65 °C mit 24 Stunden pro Durchlauf (schneller als die rund 50 Stunden, die für Pellets gemessen wurden; bei 72 Stunden steigt der modellierte Preis nur um etwa 4 %), fünf Durchläufe mit derselben Lösung, pH-Regelung mit Ammoniumhydroxid und EG-Destillation mit mechanischer Brüdenverdichtung. Die Kosten sind auf Preisbasis 2022 angegeben, bei einer Anlagenlebensdauer von 30 Jahren und einem internen Zinsfuß nach Steuern von 12 % (Supplementary Information, Tabelle 8).
Was es innerhalb dieser Grenzen ergab. Der modellierte Mindestverkaufspreis (MSP) des recycelten PET, also der Preis, bei dem der Kapitalwert der Anlage null ist, lag bei 1,51 USD/kg. Das Paper vergleicht dies mit einem durchschnittlichen US-Marktpreis für PET in Flaschenqualität von 1,87 USD/kg im Zeitraum 2018–2022. Seine Kostenabbildung zeigt außerdem einen Fünfjahresdurchschnitt für PET in Flaschenqualität in Nordostasien von 1,15 USD/kg, der unter dem modellierten MSP liegt. Die größten Beiträge zum MSP lieferten der Kapitalrückfluss (34 %) und das Einsatzmaterial (30 %). Die Abfallbehandlung trug 9 % bei, das Enzym etwa 4 % und Strom etwa 5 %.
Der Einsatzmaterialpreis verändert das Ergebnis am stärksten. Als die Autoren in ihrer Sensitivitätsanalyse den Einsatzmaterialpreis von 0,40 USD/kg auf 1,00 USD/kg anhoben – einen Wert, den sie als geschätzten Preis für „manuell sortierte, von Besätzen befreite Textilien“ angeben –, stieg der modellierte MSP von 1,51 USD/kg auf etwa 2,20 USD/kg (Supplementary Table 23). In diesem Szenario änderte sich nur der Preis. Prozess, Ausbeuten und Verunreinigungen blieben die des Designs für Verpackungsballen; es ist also kein Modell für gemischte Textilabfälle. Eine kleinere Anlage (50 Tonnen pro Tag) ergab 1,98 USD/kg.
Das Umweltergebnis hat eine ausgewiesene Systemgrenze. Auf Cradle-to-Gate-Basis, von der Sammlung des Post-Consumer-PET bis zum r-PET-Pellet, verursachte der modellierte Prozess 46 % weniger Treibhausgasemissionen als die Herstellung von Neuware-PET und mit dekarbonisiertem Strom und dekarbonisierter Wärme 62 % weniger. Bei Humantoxizität und Landnutzung schnitt er schlechter ab als Neuware-PET, vor allem wegen Abfallbehandlung, Sammlung des Einsatzmaterials und Enzymproduktion. Die Autoren kommen zu dem Schluss, dass „die Abfallentstehung die größte Herausforderung bleibt“, und verweisen auf etwa 3 Gew.-% EG im Abwasserstrom.
Was das Modell nicht beantworten kann. Es kann weder die Kosten einer mit Textilien beschickten Anlage angeben noch die Ausbeute aus realen gemischten Textilabfällen, die Zuverlässigkeit einer Anlage über Jahre oder die Margen eines Unternehmens. Es zeigt, welche Variablen über das Ergebnis entscheiden: Preis und Qualität des Einsatzmaterials, Kapitalintensität, Feststoffbeladung, Anlagengröße und die Trennschritte rund um das Enzym.
Welche Belege für die kommerzielle Produktion noch fehlen
Wo die eigenen Anlagen von Carbios stehen. Der Bau der Anlage in Longlaville, ausgelegt auf rund 50.000 Tonnen PET-Abfälle pro Jahr, begann im Oktober 2023 und wurde im Dezember 2024 ausgesetzt (Universal Registration Document, S. 24). Am 3. August 2026 erklärte Carbios, die laufende Due-Diligence-Prüfung erlaube es nicht, das Ziel eines Financial Close (Finanzierungsabschlusses) bis zum 30. September 2026 zu erreichen, und dies „verschiebt den erwarteten Zeitplan für den Produktionsbeginn“. Das frühere Ziel war das erste Halbjahr 2028 gewesen (Carbios, 3. August 2026). Keines der geprüften Carbios-Dokumente nennt einen neuen Starttermin. Der im September veröffentlichte Halbjahresbericht hält fest, dass die Finanzierung der Anlage noch nicht gesichert ist, und schätzt die Baukosten der Anlage auf 230 Mio. Euro (Carbios, Halbjahresbericht 2026, S. 6 und 19, auf Französisch). Carbios meldet die Zustimmung der Kreditausschüsse einer Mehrheit der Kreditgeber, eine fortlaufende Due-Diligence-Prüfung durch Exportkreditagenturen und Eigenkapitalpartner, 42,5 Mio. Euro an gesicherten öffentlichen Zuschüssen sowie eine vor dem Abschluss stehende Vereinbarung mit der Getränkeindustrie, durch die die Vorverkäufe nach Erwartung des Unternehmens auf 60 % der Nennkapazität steigen sollen. Zudem erklärt Carbios, unabhängige Prüfungen der technischen, wirtschaftlichen, ökologischen und rechtlichen Aspekte des Projekts „bestätigen sowohl seine Wirtschaftlichkeit als auch die Relevanz seines Standorts in Frankreich“. Die zugrunde liegenden Berichte waren in den für diesen Artikel geprüften Carbios-Unterlagen weder enthalten noch verlinkt. Unabhängig davon erwartet Carbios, dass die erste an seinen chinesischen Partner Wankai lizenzierte Anlage in Haining bis zum ersten Halbjahr 2028 in Betrieb genommen wird (Carbios, 2. Juni 2026).
Dies sind Fakten zur Finanzierung und zum Bau der Projekte eines einzelnen Unternehmens. Eine verspätete Finanzierung ist kein Beleg für ein technisches Scheitern, und Zustimmungen von Kreditgebern oder Markenpartnerschaften sind kein Beleg für Kostenwettbewerbsfähigkeit. Dieser Artikel hat die enzymatischen oder chemischen Depolymerisationsanlagen anderer Unternehmen nicht untersucht.
Sieben Arten von Belegen würden die Lücke schließen. Keine davon kann eine Demonstrationscharge oder eine Produktvalidierung liefern.
- Eine Massenbilanz für textiles Einsatzmaterial. Tonnen Abfall hinein, Tonnen r-PET heraus sowie Verbleib und Menge jedes Nicht-PET-Stroms: Baumwolle, Elastan, Farbstoffe, Ausrüstungen und Rückstände.
- Veröffentlichte Spezifikationen mit Methoden. Monomer- und Polymerspezifikationen sowie Prüfergebnisse für Kleidungsstücke mit benannten Methoden, damit sich „gleichwertig mit Neuware“ überprüfen lässt.
- Daten aus dem Dauerbetrieb. Laufzeit, Konsistenz von Charge zu Charge, Enzymverbrauch je Tonne und wie oft Aufreinigungseinheiten verschmutzen oder gereinigt werden müssen – über Monate statt über einzelne Kampagnen.
- Einsatzmaterial in großen Mengen. Textilabfälle müssen gesammelt, nach Zusammensetzung sortiert und von Reißverschlüssen, Knöpfen und Drucken befreit werden, bevor sie einen Reaktor erreichen. Die eigenen Risikoangaben von Carbios nennen den Aufbau der Lieferkette selbst für Verpackungsabfälle als Risiko (Universal Registration Document, S. 51).
- Abwässer und Nebenprodukte. Menge und Behandlung des Abwassers sowie der Verbleib von Salzen und Restglykol, die das NREL-Modell als wichtigste verbleibende Umweltbelastung ausweist.
- Anlagenkosten bei realen Einsatzmaterialpreisen. Gemessene Kosten aus einer laufenden Anlage statt modellierter Kosten aus einem Design für ein anderes Einsatzmaterial.
- Eine Lebenszyklusanalyse für textiles Einsatzmaterial. Erstellt mit ausgewiesener Systemgrenze und benanntem Vergleichsprodukt, da das veröffentlichte Modell Verpackungsballen abdeckt.
Ein recyceltes T-Shirt zeigt, dass das Material in einer Textilfabrik funktioniert. Um die kommerzielle Leistungsfähigkeit zu beurteilen, braucht es Belege für einen dauerhaften Betrieb, eine gleichbleibende Produktqualität und die Wirtschaftlichkeit des Prozesses unter repräsentativen Betriebsbedingungen.
Die Validierung vom September hat eine echte Frage beantwortet, die frühere Arbeiten offengelassen hatten, und sie hat sie auf industriellen Textilanlagen beantwortet. Die verbleibenden Fragen betreffen den Recyclingschritt selbst im großen Maßstab, und die hier geprüften Carbios-Unterlagen veröffentlichen keine Betriebsdaten der Anlage, mit denen sie sich beantworten ließen.
Die Zitate in diesem Artikel sind deutsche Übersetzungen von ChemAbout nach den englischen Texten der zitierten Quellen, keine offiziellen deutschen Fassungen. Carbios veröffentlicht seine Pressemitteilungen auf Englisch und Französisch und bezeichnet den französischen Text als offizielle Fassung; der Halbjahresfinanzbericht wird nach dem französischen Original zitiert.
Literatur und weiterführende Quellen
Unternehmensangaben (Carbios)
- Carbios, Carbios and the Fiber-to-Fiber Consortium successfully validate the industrial-scale production of recycled polyester T-shirts made from complex plastic and textile waste, 29 September 2026
- Carbios, Carbios reports first-half 2026 results, 24 September 2026
- Carbios, Rapport financier semestriel 2026 (half-year financial report, in French)
- Carbios, Carbios provides an update on the financing of its Longlaville plant project, 3 August 2026
- Carbios, Carbios reaches milestone of 100 batches at its Industrial demonstration plant and expands its licensing offering to the textile market, 21 July 2026
- Carbios, Update on the Carbios – Wankai project in China, 2 June 2026
- Carbios, 2025 Universal Registration Document
Forschung
- Murphy NP, Dempsey SH, DesVeaux JS et al. Process innovations to enable viable enzymatic poly(ethylene terephthalate) recycling. Nat Chem Eng 2025;2:309–320 (accepted manuscript, OSTI)
- Tournier V, Topham CM, Gilles A et al. An engineered PET depolymerase to break down and recycle plastic bottles. Nature 2020;580:216–219
- Garate H, Freymond C, Breloy L et al. Reactive mixing enables enzymatic depolymerization of recalcitrant or unsortable polyester wastes. Proc Natl Acad Sci USA 2025;122
- Quartinello F, Vecchiato S, Weinberger S et al. Highly selective enzymatic recovery of building blocks from wool-cotton-polyester textile waste blends. Polymers 2018;10:1107
- Boschmeier E, Mehanni D, Sedlmayr VL et al. Recovery of pure PET from wool/PET/elastane textile waste through step-wise enzymatic and chemical processing. Waste Manag Res 2025
- Wang H, Cun Y, Wang M et al. Enzymatic depolymerization of polyester-cotton textiles for the recovery of terephthalic acid. Sheng Wu Gong Cheng Xue Bao (Chin J Biotechnol) 2025
Branchendaten